














Como escolher equipamentos de soldagem ultrassônica: um guia de seleção em 7 etapas e uma lista de possíveis armadilhas (edição de 2026)
Sobre este artigo
Compilado por Li Yong, engenheiro de processos de soldagem ultrassônica emShenzhen Chengguan EUA Intelligent Ultrasonic Equipment Co., Ltd., com 22 anos de experiência em comissionamento de linhas de produção e melhoria de rendimento, já entregou mais de 10.000 projetos de soldagem, totalizando mais de 100.000 produtos soldados. O conteúdo deste artigo é baseado em casos reais de linhas de produção e validação de parâmetros.
Índice
- Confirme os materiais a serem soldados — o fator número 1 na seleção.
- Escolha a frequência de trabalho adequada — 20kHz / 35kHz / 40kHz
- Ajuste a potência à área de soldagem — evitando soldas frias e sobressoldagem.
- Escolha o tipo de máquina de acordo com o volume de produção — pneumática / servo / personalizada
- Concentre-se nas funções principais do gerador — o cérebro da máquina.
- Dispositivos de fixação e ferramentas — o que, em última análise, determina a qualidade da solda.
- Avalie a solidez do fornecedor e o serviço pós-venda.
- Fluxograma de decisão de seleção
- Tabela de comparação rápida de equipamentos
- Lista de verificação para erros e armadilhas comuns na seleção
- Perguntas frequentes (FAQ)
- Resumo
Escolhendo soldagem ultrassônica A escolha do equipamento é uma das decisões mais críticas que um fabricante de plásticos toma antes de colocar uma linha de produção em funcionamento. Uma boa escolha resulta em uma linha estável, alto rendimento e baixos custos de manutenção. Uma escolha inadequada acarreta problemas como soldas frias, excesso de solda e quebras frequentes — e as perdas com o tempo de inatividade superam em muito a diferença de preço entre as máquinas.
Este guia divide o processo de seleção em 7 etapas principais, desde a confirmação do material até a avaliação do fornecedor. Ele explica a lógica de decisão e os pontos a serem observados em cada etapa, e conclui com um fluxograma de decisão de seleção e uma tabela de referência rápida para comparação de equipamentos, a fim de ajudá-lo a tomar a decisão certa antes da compra.
1. Confirme os materiais a serem soldados — o fator número 1 na seleção.
O material é o primeiro fator a ser considerado na seleção. Diferentes plásticos variam muito em ponto de fusão, módulo de elasticidade e condutividade térmica, o que determina diretamente a frequência, a potência e o projeto da corneta necessários para o equipamento.
Pontos de decisão importantes
- Identifique o material a ser soldado: plásticos rígidos, como ABS e PC, necessitam de maior potência; plásticos flexíveis, como PP e PE, necessitam de menos energia, mas exigem um controle de amplitude mais preciso.
- Confirme os requisitos de qualidade da soldagem: a resistência da solda deve atender aos padrões de ensaio de tração? É necessária vedação (hermética/estanque)? A aparência deve estar livre de marcas de pressão, marcas de queimadura e rebarbas?
- Determine se materiais diferentes estão sendo unidos: os pontos de fusão dos dois materiais devem estar dentro de uma faixa de 20°C, caso contrário, uma fusão confiável é difícil de se obter. Algumas combinações (por exemplo, PTFE com qualquer plástico) são praticamente impossíveis de soldar por ultrassom.
| Material | Dificuldade de soldagem | Energia necessária | Notas |
| ABS | Baixo | Médio | Mais fácil de soldar; altamente versátil. |
| PC (policarbonato) | Médio | Alto | Alto ponto de fusão; requer alta potência. |
| PS (poliestireno) | Baixo | Baixo | Fácil de soldar, mas propenso a rachaduras por fragilidade. |
| PP (polipropileno) | Alto | Baixo–Médio | Altamente elástico; necessita de alta frequência e pequena amplitude. |
| PE (polietileno) | Alto | Baixo–Médio | Ponto de fusão baixo, mas má condução de calor. |
| PA (nylon) | Médio-Alto | Alto | Altamente higroscópico; seque o material antes de soldar. |
| POM (acetal) | Médio | Médio-Alto | Muito rígido; requer amplitude precisa. |
| PMMA (acrílico) | Médio | Médio | As partes cosméticas precisam de prevenção contra bolhas. |
| PTFE (Teflon) | Extremamente difícil | - | É praticamente impossível soldar por ultrassom. |
Dica: quando não tiver certeza se um material pode ser soldado, enviar amostras para um teste de soldagem gratuito é a maneira mais econômica de descobrir. Qualquer fornecedor confiável deve oferecer esse serviço.
2. Escolha a frequência de trabalho adequada — 20kHz / 35kHz / 40kHz
A frequência determina diretamente o desempenho da vibração. Os equipamentos de soldagem ultrassônica geralmente são oferecidos em três faixas de frequência — 20 kHz, 35 kHz e 40 kHz — cada uma com seu ponto ideal específico.
| Freqüência | Características de amplitude | Produtos adequados | Vantagens | Limitações |
| 20kHz | Grande amplitude, alta energia | Peças plásticas de médio a grande porte, produtos de paredes espessas, componentes automotivos, carcaças de eletrodomésticos. | Mais versáteis; as máquinas mais comuns no mercado; peças fáceis de encontrar. | Propenso a soldagem excessiva e danos por pressão em peças pequenas e delicadas. |
| 35kHz | Amplitude média | Peças cosméticas de tamanho médio, acessórios eletrônicos, dispositivos médicos | Equilibra potência e precisão; reduz danos estéticos. | Menos opções de máquinas do que 20kHz |
| 40 kHz | Pequena amplitude, fino e preciso. | Componentes pequenos de paredes finas, eletrônica de precisão, microssensores, embalagens cosméticas | Menos danos por queimadura e marcas de pressão; pontos de solda mais finos. | Energia limitada; não adequado para peças grandes. |
Regra geral: escolha baixa frequência (20 kHz) para peças grandes e alta frequência (35 kHz/40 kHz) para peças pequenas e delicadas. Se os tamanhos dos seus produtos abrangem uma ampla gama, considere equipamentos de dupla frequência ou várias máquinas com frequências diferentes.
3. Ajuste a potência à área de soldagem — evitando soldas frias e sobressoldagem.
Escolher a potência errada é um dos erros mais comuns na seleção de ferramentas. Potência insuficiente causa soldas frias; potência excessiva causa soldagem excessiva e marcas de queimadura. Ambos os casos geram defeitos em lotes.
| Tamanho da área de soldagem | Potência recomendada | Aplicações típicas |
| Dentro de 50 mm | 800–1200W | Pequenas caixas para componentes eletrônicos, embalagens de sensores, peças de brinquedos. |
| 50–100 mm | 1200–1500W | Sensores automotivos, carcaças de carregadores, tampas de baterias |
| 100–150 mm | 1500–2600W | Carcaças de eletrodomésticos, dispositivos médicos, peças internas de automóveis |
| Acima de 150 mm | 2600–3000W+ | Para-choques automotivos, grandes reservatórios de água, contêineres industriais |
Dica: para produção contínua em lotes, deixe uma margem de potência de 20%. Operar com carga máxima pode acionar alarmes de sobrecarga do gerador e reduzir a vida útil dos componentes. Por exemplo, para uma peça com área de soldagem de 120 mm, escolha uma máquina de 2000 W em vez de uma de apenas 1500 W.
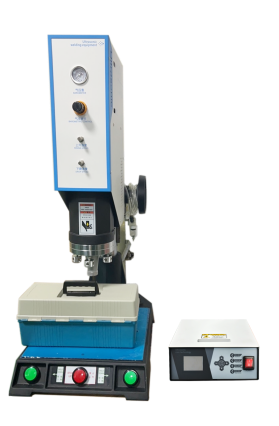
4. Escolha o tipo de máquina de acordo com o volume de produção — pneumática / servo / personalizada
O tamanho do lote de produção determina diretamente se você deve optar por uma máquina pneumática padrão ou uma máquina servo de precisão — e a diferença de orçamento é significativa.
| Tipo de máquina | Método de acionamento | Precisão | Cenários adequados | Faixa de preço |
| Soldador ultrassônico pneumático de bancada | Acionado por cilindro | ±0,05 mm | Prototipagem em pequenos lotes, testes piloto, validação em P&D | Baixo |
| Soldador ultrassônico servo | Acionado por servomotor | ±0,01 mm | Produção em grande volume, produtos com requisitos de qualidade rigorosos. | Médio-Alto |
| Sistema ultrassônico integrado personalizado | Feito sob encomenda | Projetado conforme a necessidade | Linhas automatizadas, soldagem simultânea em múltiplas estações | Alto (preço por projeto) |
Principais diferenças
- Tipo pneumático: utiliza a pressão de um cilindro para comprimir a solda. Estrutura simples, fácil de operar e com baixo custo de manutenção. Porém, a profundidade da solda é afetada por flutuações na pressão do ar, o que limita a consistência. Indicado para volumes anuais inferiores a 50.000 peças.
- Tipo Servo: um servomotor controla com precisão a distância e a velocidade do curso descendente, alcançando uma precisão de profundidade de soldagem de 0,01 mm. Ele suporta perfis de soldagem em múltiplos estágios (aproximação rápida → pressão lenta → retenção → liberação gradual) e oferece excelente consistência — adequado para volumes anuais acima de 100.000 peças ou exigências rigorosas de qualidade (dispositivos médicos, peças de segurança automotivas, etc.).
- Tipo integrado personalizado: incorpora o módulo de soldagem ultrassônica em uma linha automatizada, combinada com robôs, mesas rotativas e inspeção por visão para produção totalmente automática. Adequado para fabricação em larga escala com volumes anuais acima de 500.000 peças.
Dica: não busque cegamente máquinas de última geração. Uma máquina pneumática é perfeitamente adequada para produtos simples e de baixo volume — investir em máquinas servo de alto desempenho só aumenta a pressão sobre o orçamento e a complexidade da manutenção. Por outro lado, usar uma máquina pneumática em produtos de precisão de alto volume torna o rendimento instável, e as perdas por tempo de inatividade superam em muito a diferença de preço.
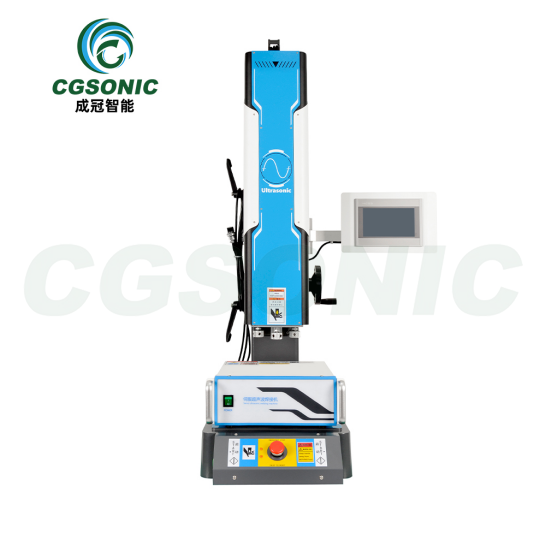
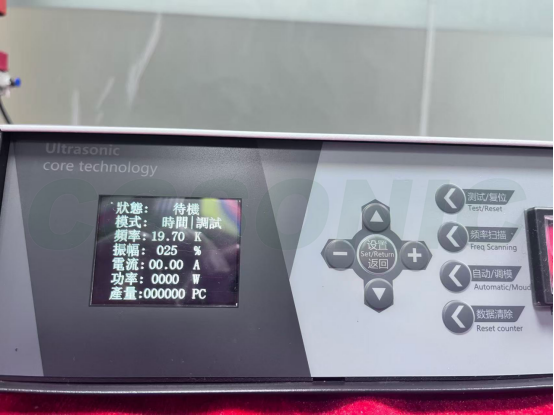
5. Concentre-se nas funções principais do gerador — o cérebro da máquina.
O gerador é o cérebro de uma máquina de solda ultrassônica: ele converte a energia da rede elétrica em um sinal elétrico de alta frequência para acionar o transdutor. A diferença de desempenho entre geradores novos e antigos é grande e determina diretamente a estabilidade da soldagem.
Funções do gerador que você deve confirmar antes de comprar.
- Rastreamento automático de frequência (gerador digital): trava automaticamente na frequência de ressonância do transdutor, mantendo o desempenho estável em longos períodos de operação. As unidades analógicas antigas necessitam de ajuste manual, sofrem deriva durante a produção e apresentam qualidade de solda variável.
- Múltiplos modos de soldagem:
- Modo temporizador: para em um horário predefinido — adequado para produtos de uso rotineiro com materiais estáveis.
- Modo de energia: para em uma energia predefinida — compensa a variação do lote de material e estabiliza o rendimento.
- Modo de profundidade: para em uma profundidade de soldagem predefinida — adequado para produtos com requisitos dimensionais rigorosos.
- Armazenamento de receitas com parâmetros: os parâmetros para diferentes produtos são armazenados separadamente e recuperados com uma única tecla ao trocar de produto, evitando ajustes repetidos. Escolha uma máquina que possa armazenar pelo menos 10 receitas.
- Alarme e proteção contra sobrecarga: desliga automaticamente e protege a máquina quando ocorre uma anomalia de soldagem (ponta atingindo o dispositivo de fixação, falta de material, etc.), evitando danos à ponta e ao transdutor.
- Saída de dados de soldagem: geradores de alta tecnologia podem fornecer dados de energia, tempo e profundidade para cada solda, permitindo a integração com o MES para rastreabilidade da qualidade.
Dica: evite a todo custo geradores analógicos antigos. Eles são 20% a 30% mais baratos, mas têm baixa imunidade a ruídos, frequentes desvios de parâmetros e nenhuma rastreabilidade de dados. Na produção em massa, as perdas por sucata devido à soldagem instável superam em muito a diferença de preço.
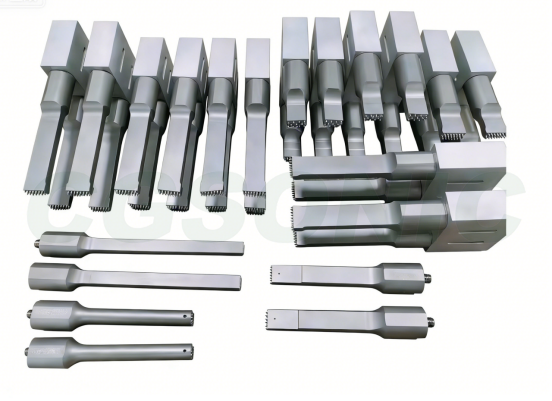
6. Dispositivos de fixação e ferramentas — o que, em última análise, determina a qualidade da solda.
Mesmo a melhor unidade principal não consegue produzir peças de qualidade sem uma boa corneta e um dispositivo de fixação adequado. A corneta (sonotrodo) e os dispositivos de fixação são os componentes mais facilmente negligenciados na seleção, embora tenham um impacto enorme na qualidade da solda.
Comparação de materiais para chifres
| Material | Vida útil | Preço | Cenários adequados |
| Liga de alumínio | Médio (100.000–300.000 ciclos) | Baixo | Lotes de pequeno a médio porte, prototipagem |
| Liga de titânio | Longo (500.000 a mais de 1.000.000 ciclos) | Médio-Alto | Produção contínua em grande volume, com requisitos de alta resistência à fadiga. |
| Liga de aço | Longo | Médio | Cenários especiais de alto desgaste, porém pesados e difíceis de usinar. |
Pontos de seleção de chifre e de equipamentos
- Produtos com formatos irregulares geralmente exigem bocais e dispositivos de posicionamento personalizados: bocais padrão são adequados apenas para superfícies de soldagem planas e regulares; produtos curvos, escalonados ou com múltiplos pontos de contato precisam ser projetados sob medida. Confirme a capacidade do fornecedor de fabricar bocais personalizados antes de comprar.
- Para produção contínua em grande volume, escolha primeiro as buzinas de titânio: a vida útil do titânio em relação à fadiga é de 3 a 5 vezes maior que a do alumínio, portanto, embora o preço unitário seja mais alto, o custo por peça é na verdade menor e o tempo de inatividade para troca das buzinas é reduzido.
- A precisão do dispositivo de fixação (ninho) é igualmente crítica: a exatidão do posicionamento do ninho afeta diretamente o alinhamento da solda. Recomenda-se o uso de ninhos usinados por CNC, combinados com pinos de localização ou fixação a vácuo da peça.
- Projeto da corneta e correspondência de frequência: uma corneta de 20 kHz é relativamente grande (cerca de 130 a 250 mm de comprimento total), enquanto uma corneta de 40 kHz é menor (cerca de 50 a 90 mm); o projeto deve garantir precisão de ressonância em meia onda.
Dica: antes de comprar, confirme se o fornecedor pode projetar cornetas e acessórios personalizados a partir dos desenhos do seu produto e solicite o relatório de análise de elementos finitos (FEA) da corneta para verificar a frequência de ressonância e a uniformidade da distribuição de amplitude.
7. Avalie a solidez do fornecedor e o serviço pós-venda.
Equipamentos baratos economizam dinheiro inicialmente, mas tendem a falhar com frequência na produção em massa, causando perdas por tempo de inatividade. A avaliação de fornecedores é a última etapa do processo de seleção — e o ponto mais fácil para cair em uma armadilha.
Lista de verificação para avaliação de fornecedores
| Item de avaliação | Pergunta-chave | Padrão de qualificação |
| Prototipagem pré-venda | Você pode fornecer exemplos de testes de soldagem? | Prototipagem gratuita ou de baixo custo com relatório de testes |
| Período de garantia | Qual é o período de garantia dos componentes principais (gerador, transdutor)? | ≥12 meses, incluindo reparos no local. |
| Fornecimento de peças | Qual é o prazo de entrega de consumíveis como cornetas e transdutores? | Peças padrão ≤7 dias; peças personalizadas ≤15 dias |
| Suporte técnico | Existe algum guia de comissionamento online disponível? E treinamento presencial? | Suporte online 24 horas por dia, 7 dias por semana + visitas presenciais gratuitas no primeiro ano. |
| Desenvolvimento personalizado | O desenvolvimento personalizado é suportado para projetos não padronizados? | Equipe de design interna capaz de produzir desenhos de soluções. |
| Experiência no setor | Existem casos de sucesso no mesmo setor? | Referências de clientes ou visitas no local disponíveis. |
| Certificações | O equipamento possui certificação CE/ISO? | A certificação CE é obrigatória para produtos exportados. |
Dica: compare pelo menos 3 fornecedores e solicite um relatório de teste de protótipo de cada um antes de decidir. Nunca compare apenas o preço — uma economia de alguns milhares de yuans na máquina pode ser anulada por uma única parada na linha de produção que custa dezenas de milhares.
Fluxograma de decisão de seleção
Confirme os materiais de soldagem e os requisitos de qualidade.
→
Decida se o material pode ser soldado por ultrassom.
→
Selecione a frequência por tamanho do produto
→
Selecione a potência pela área de soldagem.
→
Selecione o tipo de máquina de acordo com o volume de produção.
→
Confirme as funções do gerador
→
Confirme a buzina e os acessórios.
→
Avaliar fornecedores
→
Faça o pedido
Siga este fluxo passo a passo — cada etapa tem critérios de decisão claros, para que nada importante seja esquecido.
| Dimensão de seleção | Configuração básica | Configuração padrão | Configuração de alta gama |
| Freqüência | 20kHz | 20kHz / 35kHz | Frequência dupla de 20kHz + 40kHz |
| Poder | 800–1200W | 1500–2600W | 3000W+ (com margem) |
| Método de acionamento | Pneumático | Pneumático / Servo | Servo (perfis multiestágios) |
| Gerador | Rastreamento de frequência digital | Rastreamento digital + múltiplos modos | Digital + saída de dados + integração MES |
| Material de chifre | Liga de alumínio | Liga de titânio | Liga de titânio + design otimizado por FEA |
| Jogo | Ninho padrão | Ninho personalizado por CNC | Fixação por vácuo + posicionamento visual |
| Volume aplicável |
| 50.000 a 500.000 peças/ano | >500.000 peças/ano |
| Referência orçamentária | Baixo | Médio | Alto |
Lista de verificação para erros e armadilhas comuns na seleção
Erro 1: Comparar apenas preços, sem realizar testes de soldagem em amostras físicas.
Mesmo com especificações idênticas, equipamentos de diferentes fornecedores podem apresentar resultados de soldagem bastante distintos. Os números em uma ficha técnica não substituem a validação com protótipos reais. A abordagem correta: solicite a pelo menos três fornecedores que realizem testes de soldagem em suas amostras reais e compare a resistência, a aparência e o rendimento da solda.
Erro 2: Reduzir o orçamento ao máximo e escolher equipamentos com potência insuficiente.
Potência insuficiente causa defeitos persistentes na soldagem a frio e uma taxa de refugo teimosamente alta. Os poucos milhares de yuans economizados na máquina podem ser consumidos pelos custos de refugo em um mês. A abordagem correta: adequar a potência à área de soldagem e deixar uma margem de 20%.
Erro 3: Focar apenas no preço da máquina principal, ignorando a qualidade da corneta e dos acessórios.
Os dispositivos de fixação e as ferramentas de solda são o que determinam a qualidade final da solda. Um dispositivo de solda de baixa qualidade apresenta distribuição de amplitude irregular, causando sobressoldagem localizada e soldas frias localizadas. A abordagem correta: inclua os custos dos dispositivos de fixação e das ferramentas de solda no orçamento total e exija o relatório de análise de elementos finitos (FEA) do fornecedor.
Erro 4: Comprar cegamente máquinas servo de última geração para produtos simples e de baixo volume.
As máquinas servo são precisas, mas para produtos simples, essa precisão é excessiva. O orçamento extra seria melhor investido em uma ferramenta melhor ou em peças de reposição. A abordagem correta é: escolha o tipo de máquina de acordo com seus requisitos de volume e qualidade e evite pagar por capacidade não utilizada.
Erro 5: Não avaliar a capacidade de pós-venda do fornecedor — não há ninguém para consertar a máquina quando ela apresentar defeito.
Na produção em massa, cada hora de inatividade pode custar milhares de yuans. Se o fornecedor não puder fornecer peças ou suporte técnico prontamente, as perdas se acumulam. A abordagem correta: confirme os termos da garantia, os prazos de entrega das peças e os tempos de resposta do suporte técnico antes de assinar o contrato.
Perguntas frequentes (FAQ)
P1: Qual a diferença entre máquinas de solda ultrassônica de 20kHz e 40kHz?
Uma máquina de 20 kHz oferece alta energia de vibração, adequada para peças plásticas de médio a grande porte e produtos com paredes espessas — sendo a máquina mais comum no mercado. Uma máquina de 40 kHz possui uma amplitude menor, adequada para peças pequenas com paredes finas, peças estéticas e acessórios eletrônicos, reduzindo danos por queimadura e marcas de pressão. Em resumo: baixa frequência para peças grandes, alta frequência para peças pequenas e delicadas.
P2: Como escolho a potência de soldagem ultrassônica?
Para áreas de soldagem de até 50 mm, escolha entre 800 e 1200 W; para produtos plásticos de tamanho médio, entre 1500 e 2600 W; e para peças grandes e complexas, 3000 W ou mais. Para produção contínua em lotes, deixe uma margem de potência de 20% para evitar alarmes de sobrecarga do gerador.
Q3: Qual é a diferença entre soldadores ultrassônicos servo e pneumáticos?
Uma soldadora pneumática é acionada por cilindro: simples de operar e com boa relação custo-benefício, adequada para prototipagem em pequenos lotes e produções piloto. Uma soldadora servo controla a profundidade de soldagem com um servomotor, atingindo precisão de 0,01 mm com excelente consistência — adequada para produção em larga escala e produtos com rigorosos requisitos de qualidade.
Q4: Qual o melhor material para cornetas ultrassônicas?
As buzinas de liga de alumínio são econômicas e adequadas para produção em lotes de pequeno a médio porte; as buzinas de liga de titânio têm uma vida útil à fadiga de 3 a 5 vezes maior que a do alumínio e são adequadas para produção contínua em alto volume; as buzinas de aço-liga são resistentes ao desgaste, porém pesadas, para cenários especiais de alto desgaste. Antes de comprar, confirme se o fornecedor pode personalizar as buzinas a partir dos seus desenhos de produto.
Q5: Devo fazer um teste de protótipo de soldagem antes de comprar um equipamento de soldagem ultrassônica?
Altamente recomendável. Os resultados da soldagem variam muito de acordo com os materiais e estruturas, e as fichas técnicas por si só não garantem o resultado final das soldas. Fornecedores confiáveis devem oferecer testes de soldagem de amostra gratuitos ou a baixo custo; faça o pedido formal somente após a aprovação do protótipo.
Q6: Qual é a diferença entre geradores digitais e analógicos?
Um gerador digital de rastreamento automático trava automaticamente na frequência de ressonância do transdutor e permanece estável em longos períodos de operação; ele suporta modos de soldagem por tempo/energia/profundidade e pode armazenar receitas de parâmetros. Geradores analógicos têm baixa imunidade a ruídos, sofrem deriva facilmente na produção e oferecem qualidade de solda variável — eles estão sendo gradualmente substituídos.
Q7: Quais plásticos não são adequados para soldagem ultrassônica?
Plásticos macios como PP e PE podem ser soldados, mas exigem pouca energia e são difíceis de soldar; materiais como PTFE (Teflon) são praticamente impossíveis de soldar por ultrassom; para soldagem de materiais diferentes, confirme se os dois pontos de fusão estão dentro de uma faixa de 20 °C, caso contrário, a fusão confiável é difícil. Em caso de dúvida, enviar amostras para um teste de protótipo é a abordagem mais segura.
Resumo
Não existe uma máquina de soldagem ultrassônica perfeita para todos — apenas a máquina ideal para o seu produto. Comece a seleção pelo material: determine se ele pode ser soldado e quais são os requisitos de qualidade. Em seguida, escolha a frequência de acordo com o tamanho do produto, a potência de acordo com a área de soldagem e o tipo de máquina de acordo com o volume de produção. Depois, analise atentamente as funções do gerador e a capacidade de personalização do bocal/dispositivo de fixação. Por fim, verifique o fornecedor por meio de testes com protótipos.
- Princípio fundamental: as fichas técnicas são apenas uma referência — os testes físicos com protótipos são a verdade. Realize a validação completa da soldagem de amostras antes de fazer o pedido formal, para garantir que a máquina possa produzir produtos qualificados de forma consistente.