














Guia completo para configuração de parâmetros de soldagem ultrassônica: 14 parâmetros-chave explicados (versão prática para engenheiros)
Guia completo para configuração de parâmetros de soldagem ultrassônica: 14 parâmetros-chave explicados (versão prática para engenheiros)
Este artigo foi compilado por Li Yong, engenheiro de processos de soldagem ultrassônica da Shenzhen Chengguan Intelligent Ultrasonic Equipment Co., Ltd., que possui 22 anos de experiência em depuração de linhas de produção e melhoria de rendimento, tendo realizado mais de 10.000 projetos de soldagem, abrangendo a soldagem de mais de 100.000 produtos. O conteúdo deste artigo é baseado em casos reais de linhas de produção e verificação de parâmetros.
Índice
- Pressão de soldagem
- Tempo de atraso 1 (espera de inicialização)
- Tempo de soldagem
- Tempo de pressão de retenção (cura)
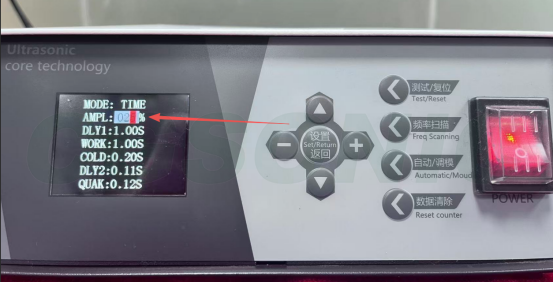
- amplitude
- Seleção do modo de soldagem (tempo/energia/profundidade)
- velocidade de descida
- buffer de descida da máquina
- pressão de ativação
- Tempo de atraso dois (atraso de pré-pressão)
- Tempo de vibração secundária (para limpeza da cabeça de soldagem)
- Ajuste fino do curso da máquina
- Calibração de nível da máquina
- Curso total da máquina
- Tabela de referência rápida de 14 parâmetros
- Árvore de decisão para ajuste de parâmetros
- Perguntas frequentes (FAQ)
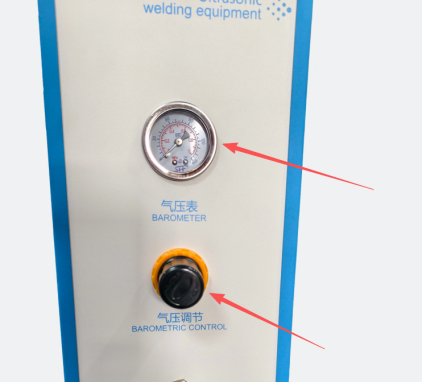
I. Pressão de soldagem
efeito
A pressão de soldagem é fundamental para a colagem de plásticos, determinando a firmeza do contato entre a cabeça de soldagem e o produto, e afetando diretamente se a energia de vibração pode ser transmitida efetivamente para a solda.
Influência
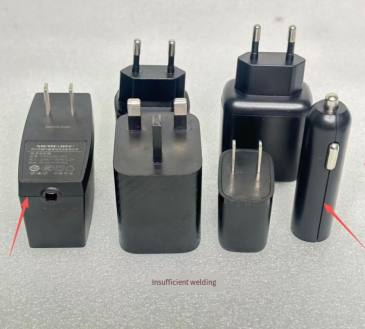
- Pressão insuficiente As peças superior e inferior não se encaixam perfeitamente, resultando em má transmissão de energia vibratória e facilitando a ocorrência de soldas incompletas e resistência insuficiente das mesmas.
- Pressão excessiva O plástico é comprimido à força, resultando em soldagem excessiva, rebarbas, danos e deformação do produto.
sugestão
- Para peças plásticas comuns, recomenda-se pressão média; para peças de paredes finas e externas, a pressão deve ser reduzida adequadamente; e para materiais rígidos, a pressão pode ser aumentada conforme necessário.
Sequência de ajuste: Aumente gradualmente a pressão de baixa para alta até encontrar a pressão ideal que permita que o produto se encaixe firmemente. Não busque um encaixe "quanto mais apertado, melhor".
II. Tempo de atraso 1 (Espera de inicialização)
efeito
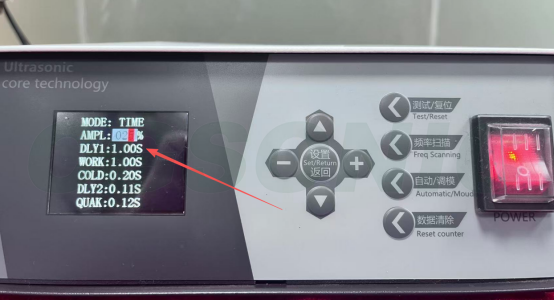
O tempo de espera entre pressionar o botão de iniciar e a cabeça de soldagem começar a descer e emitir ondas ultrassônicas permite ao operador confirmar se o produto está no lugar certo.
Influência
- atraso muito curto Se o produto for acionado antes de estar devidamente posicionado, pode causar o esmagamento da mão ou o deslocamento do produto, representando um risco à segurança.
- Atrasos excessivos Reduzir o tempo do ciclo de produção e afetar a eficiência da capacidade.
sugestão
- Nos modelos com operação de dois botões, o temporizador só iniciará quando ambas as mãos forem pressionadas simultaneamente para garantir a segurança operacional.
- Para produtos padrão, defina o tempo para 0,1 a 0,5 segundos; para produtos que exigem colocação e posicionamento manual, aumente o tempo para 0,5 a 1,0 segundo.
III. Tempo de soldagem
efeito
A duração da vibração ultrassônica determina a quantidade de plástico que derrete. O tempo de soldagem é o parâmetro que mais preocupa os iniciantes, mas também é o que é mais frequentemente ajustado incorretamente.
Influência
- Tempo muito curto Fusão insuficiente do plástico, soldagem incompleta e brasagem de má qualidade.
- Muito longo O excesso de energia leva ao derretimento excessivo do plástico, resultando em queimaduras, excesso de rebarbas e deformação do produto.
sugestão
- O tempo de soldagem para peças pequenas e finas é geralmente 1-0,4s Para peças médias e grandes, é é de 0,4 a 1,2 segundos e pode ser ajustado com precisão de acordo com o efeito real da soldagem.
- Comece com durações curtas e aumente gradualmente; não defina durações longas diretamente. Se notar queimaduras ou rebarbas excessivas, ajuste imediatamente a peça para trás.
- Para o primeiro teste de soldagem de um novo modelo ou de novos materiais, recomenda-se começar com 0,2 s e testar por 0,1 s a cada vez, registrando a aparência e a resistência.
IV. Tempo de pressão de manutenção (cura)
efeito
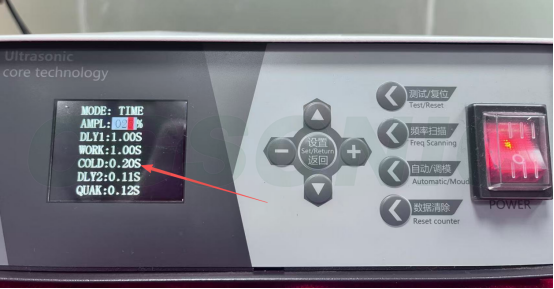
Após o término do tratamento ultrassônico, continue pressionando o produto para permitir que o plástico fundido esfrie e solidifique. Tempo de pressão insuficiente é uma causa comum de fissuras na solda e retorno elástico.
Influência
- Tempo de retenção muito curto Se o molde for aberto antes que o plástico esfrie, a solda fica propensa a retorno elástico, rachaduras e desalinhamento.
- Tempo de retenção de pressão excessiva Isso retarda o ciclo de produção e reduz a eficiência da produção.
sugestão
- Para produtos padrão, a pressão de retenção O tempo é de 0,2 a 0,8 segundos. Para produtos com requisitos de vedação elevados, o tempo de retenção de pressão deve ser adequadamente prolongado (como em invólucros à prova d'água).
- Quanto maior o ponto de fusão do material e mais espessa a solda, maior deverá ser o tempo de manutenção da pressão.
V. Amplitude
efeito
A amplitude da vibração da cabeça de soldagem determina a quantidade de energia fornecida ao produto por unidade de tempo. A amplitude, juntamente com o tempo e a pressão de soldagem, constituem os "três elementos da energia".
Influência
- Baixa amplitude Energia insuficiente, soldagem fraca e junta de solda de má qualidade.
- Amplitude excessiva O impacto é muito grande, podendo facilmente queimar materiais e rachar partes de paredes finas do produto.
sugestão
- Plásticos rígidos (PC, ABS) requerem maior amplitude ( 60%-80% ); tecidos macios de PP, PE e não tecidos usam amplitude menor ( 30%-50% ).
- Use primeiro a configuração intermediária do equipamento (geralmente 50%) e faça pequenos ajustes para cima ou para baixo, se necessário. Não ajuste para a configuração máxima de uma só vez.
- A amplitude excessiva também pode acelerar o desgaste e a geração de calor da cabeça de soldagem, portanto, a temperatura da cabeça de soldagem deve ser monitorada durante o uso prolongado.
VI. Seleção do Modo de Soldagem (Tempo/Energia/Profundidade)
efeito
A máquina de soldagem ultrassônica de precisão oferece três modos de operação, diferenciados por seus "critérios de saída":
- Modo de tempo Emite ultrassom em intervalos fixos (controlados por "segundos").
- Modo de energia : Fornece energia total para compensar as flutuações de tensão (controladas por "Joules").
- Modo de profundidade Controlado pela profundidade de pressão da cabeça de soldagem (em milímetros).
Cenários aplicáveis
- Modo de tempo Dimensões estáveis do produto e boa consistência do material, o modo mais comumente usado e a primeira escolha para iniciantes em depuração.
- Modo de energia Recomendado para produção em massa onde se exige qualidade estável e para oficinas com tensão de alimentação elétrica variável.
- Modo profundo Cenários com requisitos rigorosos quanto à altura total do produto e à quantidade de material que transborda na aparência (como eletrônicos de precisão e dispositivos médicos).
sugestão
Iniciantes devem começar com o modo de tempo para depuração e, em seguida, mudar para o modo de energia ou profundidade após se familiarizarem com ele; os modelos padrão suportam apenas o modo de tempo; entre em contato com o fornecedor do equipamento para modelos de ponta.
VII. Velocidade de descida
efeito
A velocidade de movimento descendente dobuzina. A velocidade de descida afeta diretamente a força de impacto no momento em que a cabeça de soldagem entra em contato com o produto.
Influência
- A velocidade de descida é muito alta. A cabeça de soldagem atinge o produto, e o impacto faz com que o produto se desloque, rache ou fique desalinhado.
- A taxa de declínio é muito lenta. Isso prolonga todo o ciclo de produção e reduz a capacidade.
sugestão
- Para peças de engenharia de precisão ou frágeis, a velocidade de descida deve ser reduzida; para peças estruturais comuns, a velocidade pode ser aumentada adequadamente.
Recomenda-se começar com uma solda de teste a 50% da velocidade e ajustar conforme necessário, com base no feedback sobre a aparência e a resistência do produto.
8. Buffer de descida da máquina
efeito
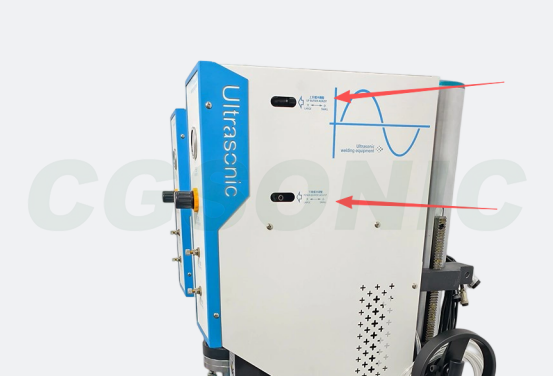
O ajuste de desaceleração do amortecedor do cilindro, quando a cabeça de soldagem desce e se aproxima do produto, é obtido por meio das válvulas de ajuste do amortecedor em ambas as extremidades do cilindro, o que reduz o impacto quando a cabeça de soldagem entra em contato com o produto.
Influência
- Amortecimento insuficiente O impacto em alta velocidade da cabeça de soldagem sobre o produto causa deslocamento, rachaduras ou desalinhamento de posicionamento, e amassados são facilmente gerados nas peças com acabamento superficial.
- buffer excessivo A taxa de descida é muito lenta, prolongando o ciclo de produção e reduzindo a capacidade.
sugestão
- O ajuste do amortecedor geralmente é feito nas válvulas de ajuste do amortecedor em ambas as extremidades do cilindro; o ajuste no sentido horário aumenta o amortecimento e o ajuste no sentido anti-horário o diminui.
- Aumente o tamanho do buffer para peças externas, peças de precisão e peças frágeis; reduza o tamanho do buffer adequadamente para peças estruturais comuns para melhorar o tempo de ciclo.
- O armazenamento em buffer e a velocidade de descida são dois parâmetros que funcionam em conjunto; ajustar apenas um deles tem efeito limitado.
9. Pressão de Acionamento
efeito
As ondas ultrassônicas são emitidas somente após a cabeça de soldagem atingir a pressão definida em contato com o produto. A pressão de acionamento equivale a um "interruptor de confirmação de encaixe".
Influência
- Pressão de disparo muito alta A estimulação ultrassônica é iniciada antes da compressão completa da pressão, causando deslizamento por vibração e soldagem deficiente.
- A pressão de disparo está muito baixa. Começa a vibrar antes de estar totalmente aderido, resultando em uma solda instável.
sugestão
- A pressão de acionamento deve ser ligeiramente inferior à pressão de soldagem real para garantir que o produto esteja totalmente aderido antes de iniciar o tratamento ultrassônico.
- Apenas modelos de alta gama (como o Série HS Os modelos das séries P3 e P4 suportam a função de gatilho por pressão; os modelos comuns não possuem essa opção.
10. Tempo de atraso dois (atraso de pré-carga)
efeito
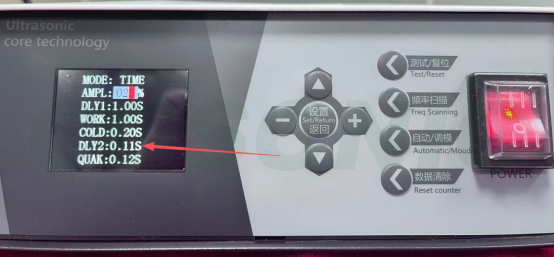
O intervalo de tempo entre a descida da cabeça de soldagem e o contato com o produto e o início da emissão da onda ultrassônica permite que o produto adira completamente e se estabilize sob pressão antes do início da vibração; isso também é conhecido como atraso de pré-pressão.
Influência
- atraso muito curto O produto começa a vibrar antes de estar totalmente colado, causando deslizamento, soldagem deficiente e soldas instáveis.
- Atraso excessivo O ciclo de produção torna-se mais longo e a pressão contínua pode causar deformação ou danos ao produto.
sugestão
- Para produtos comuns, O tempo deve ser de 0,05 a 0,2 segundos. Para itens grandes ou produtos que exigem pré-prensagem e colagem, o tempo deve ser estendido adequadamente. 2-0,5 segundos .
- Utilize em conjunto com a pressão do gatilho para garantir que o produto se encaixe corretamente antes de ativar a saída ultrassônica.
- Tempo de atraso 1 vs. Tempo de atraso 2 Uma delas é o tempo de espera entre "pressionar o botão e descer" (para proteger o operador), e a outra é o tempo de espera entre "entrar em contato com o produto e começar a vibrar" (para garantir um encaixe adequado).
11. Segundo tempo de vibração (limpeza da cabeça de solda)
efeito
Após a conclusão da soldagem e a manutenção da pressão, ondas ultrassônicas são emitidas novamente por um curto período para desprender o produto ou a escória aderida à cabeça de soldagem, evitando que a cabeça grude no material e interfira no próximo ciclo. Alguns modelos denominam isso de "vibração de desmoldagem" ou "tempo de limpeza da cabeça de soldagem".
Influência
- Tempo muito curto Escória ou material adere à cabeça de soldagem, afetando o posicionamento e a qualidade da solda na próxima operação.
- Tempo excessivo Desperdiça energia, pode causar um aumento excessivo da temperatura da cabeça de soldagem e acelera o desgaste da mesma.
sugestão
- Materiais que aderem facilmente (como PP e PE) exigem um segundo processo de agitação e gotejamento; plásticos rígidos geralmente não aderem com facilidade.
- A configuração normal é 05-0,2s ; aumente o tempo adequadamente para materiais facilmente pegajosos; para produtos antiaderentes, defina como 0 para desativar esta função.
12. Ajuste fino do curso da máquina
efeito
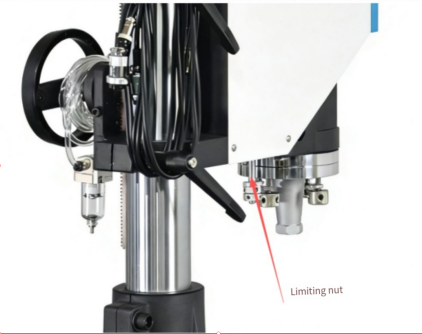
O ajuste fino do curso vertical da cabeça de soldagem é usado para controlar com precisão a posição de contato e a profundidade de soldagem entre o ponto mais baixo da cabeça de soldagem e a superfície do produto. Isso geralmente é obtido por meio de parafusos limitadores ou botões de escala.
Influência
- AVC excessivo A cabeça de soldagem é pressionada muito profundamente, resultando em soldagem excessiva, rebarbas, danos e deformação do produto.
- AVC insuficiente A cabeça de soldagem não faz contato adequado ou a pressão é insuficiente, resultando em soldagem incompleta e resistência insuficiente da solda.
sugestão
- Primeiro, faça um ajuste grosseiro no curso geral e, em seguida, use ajustes finos para um posicionamento preciso.
- Cada ajuste não deve exceder 1 mm Durante o ajuste, devem ser realizados testes de solda, e os resultados devem ser confirmados por meio de inspeções que combinem a aparência e a resistência.
- Após a troca de produtos ou cabeçotes de soldagem, o ajuste fino do curso deve ser recalibrado.
13. Calibração de Nivelamento da Máquina
efeito
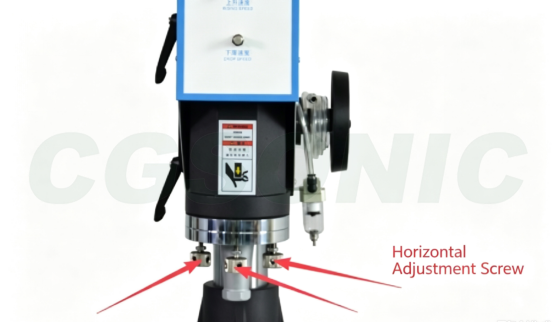
O alinhamento do paralelismo entre a superfície de trabalho da cabeça de soldagem e a superfície de trabalho do molde/dispositivo de fixação inferior garante que a pressão de soldagem seja distribuída uniformemente por toda a solda, o que é fundamental para garantir uma qualidade de soldagem consistente.
Influência
- Desvio horizontal Um lado da solda fica sobressoldado enquanto o outro lado fica subsoldado, resultando em resistência desigual da solda e fácil deformação do produto.
sugestão
- O alinhamento horizontal é normalmente obtido ajustando os parafusos de nivelamento no suporte de montagem da cabeça de soldagem.
- O nível deve ser recalibrado após a troca da cabeça de soldagem, a troca do molde inferior ou a movimentação da máquina.
- A distribuição de pressão pode ser testada usando papel sensível à pressão ou Folha de alumínio para confirmar o estado horizontal.
- O nivelamento deve ser realizado após cada troca de cabeçote de soldagem ou molde; durante a produção, o nível deve ser verificado regularmente (semanalmente ou mensalmente) e quaisquer desvios devem ser corrigidos imediatamente.
XIV. Curso Total da Máquina
efeito
Controla a amplitude total de movimento de todo o corpo da máquina durante a subida e a descida, sendo utilizado para ajustar a distância inicial e a pressão descendente máxima entre a ponta (cabeçote de soldagem) e o produto, bem como para determinar a gama de alturas do produto que podem ser adaptadas.
Influência
- AVC total excessivo A cabeça de soldagem desce demais, aumentando o tempo do ciclo e potencialmente excedendo o curso efetivo do cilindro.
- AVC total insuficiente A cabeça de soldagem não consegue alcançar o produto ou a profundidade de soldagem é insuficiente, resultando em uma solda fria.
sugestão
- Ao trocar para produtos de alturas diferentes, o deslocamento total precisa ser redefinido.
- A cabeça de soldagem é ajustada de acordo com a altura do produto para garantir que ele possa ser facilmente levantado e colocado no chão quando estiver em seu ponto mais alto, e que a soldagem possa ser concluída quando estiver em seu ponto mais baixo.
- Primeiro, faça um ajuste aproximado no curso total e, em seguida, faça ajustes finos no curso para um posicionamento preciso.
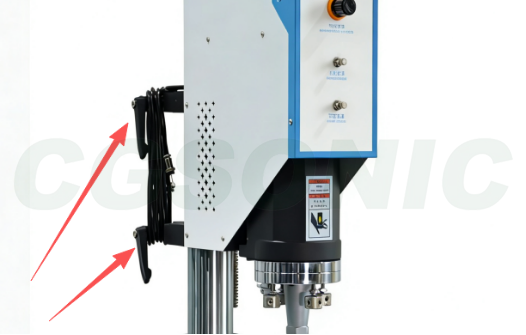
Tabela de referência rápida de 14 parâmetros
| Número de série | parâmetro | Faixa razoável | O impacto do ajustamento | O efeito da redução |
| 1 | Pressão de soldagem | Médio (dependendo do modelo) | Sobressoldagem, danos por pressão e deformação | Soldagem de má qualidade, resistência insuficiente. |
| 2 | Tempo de atraso 1 | 0,1-0,5s | declínio da capacidade de produção | Pressionando para baixo, o produto se desloca. |
| 3 | Tempo de soldagem | 0,1-1,2s | Queimado, com rebarbas, deformado | Soldagem de má qualidade, resistência insuficiente. |
| 4 | Tempo de espera | 0,2-0,8s | desacelerar | Trincas na solda e retorno elástico |
| 5 | amplitude | 30%-80% | Material em chamas, rachaduras em paredes finas | Soldagem deficiente, fusão fraca. |
| 6 | Modo de soldagem | Tempo/Energia/Profundidade | Escolha de acordo com o cenário. | |
| 7 | velocidade de descida | 30%-70% | Deslocamento do produto, rachaduras | desacelerar |
| 8 | Amortecedor em queda | Posição da válvula 1-3 voltas | desacelerar | Impacto, indentação |
| 9 | pressão de ativação | Ligeiramente inferior à pressão de soldagem. | Deslizamento, junta de solda fria | Oscilação prematura e instabilidade |
| 10 | Tempo de atraso 2 | 0,05-0,5s | Ritmo mais lento, lesões por esmagamento | Deslizamento, junta de solda fria |
| 11 | agitação secundária | 0,05-0,2s | Aumento da temperatura e desgaste da cabeça de soldagem | Adesão, deslocamento de posicionamento |
| 12 | Pequenos ajustes no itinerário. | Degrau de 0,1 mm | Soldagem excessiva, danos por pressão | Contato inadequado, soldagem deficiente |
| 13 | Calibração horizontal | Teste com papel sensível à pressão | Deve ser uniforme. | |
| 14 | Itinerário completo | Dependendo da altura do produto | Ritmo mais lento, sobrecurso | Incapaz de soldar, solda de má qualidade |
Árvore de decisão para ajuste de parâmetros
Ao deparar-se com anomalias na soldagem, verificar os itens na seguinte ordem pode solucionar 90% dos problemas:
① Secagem da matéria-prima (ABS/PC 80-100 °C, 2-4 horas) → ② Ajuste e posicionamento do produto → ③ Condição da cabeça de soldagem/molde inferior (desgaste, ressonância, nivelamento) → ④ Três parâmetros principais: pressão, tempo e amplitude → ⑤ Parâmetros secundários, como manutenção da pressão, amortecimento e curso
Primeiro, elimine três categorias principais de problemas: materiais, posicionamento e moldes , antes de ajustar os parâmetros. Inverter essa ordem será uma perda de tempo.
Etapas gerais de depuração
- Primeiramente, confirme se a cabeça de soldagem e o dispositivo de fixação do molde inferior estão instalados corretamente e se o posicionamento do produto está correto.
- Defina inicialmente a pressão e a amplitude em valores médios e aumente gradualmente o tempo de soldagem.
- Primeiro, verifique a aparência: procure por queimaduras, rebarbas ou amassados; em seguida, realize um teste de ruptura para verificar a resistência da solda.
- Força insuficiente: Priorize aumentar ligeiramente o tempo ou a amplitude e evite ajustar muitos parâmetros de uma só vez.
- Se o material de soldagem estiver queimado: reduza o tempo, a amplitude ou a pressão.
- Após ajustar os parâmetros corretamente, salve a fórmula para uso futuro ao trocar de produto.
Erros comuns de depuração
- Eles imediatamente ajustaram o tempo e a amplitude para o máximo, danificando diretamente o produto.
- Verificar apenas a aparência da solda, sem realizar um teste de ruptura, resulta em um grande número de áreas mal soldadas.
- Ajustar apenas o tempo, ignorando a coordenação entre pressão, amplitude e sustentação da pressão.
- Os materiais recebidos foram alterados, mas os parâmetros antigos foram utilizados, resultando em defeitos no lote.
- Sem salvar a fórmula, você precisa começar do zero sempre que trocar de produto, o que é ineficiente e propenso a erros.
Perguntas frequentes (FAQ)
P: Com qual parâmetro devo começar ao ajustar os parâmetros de soldagem ultrassônica?
A: Recomendamos seguir o princípio de "posicionamento primeiro, parâmetros depois". Primeiro, confirme se a cabeça de soldagem e o molde inferior estão instalados corretamente e se o produto está posicionado adequadamente. Em seguida, ajuste a pressão e a amplitude para níveis médios e aumente gradualmente o tempo de soldagem. Primeiro, verifique a aparência (sem queimaduras, rebarbas ou marcas de pressão) e, em seguida, realize um teste de resistência para verificar a durabilidade. Configurar o tempo e a amplitude no máximo de uma só vez é um erro comum entre iniciantes e danificará o produto diretamente.
P: Qual é a configuração de tempo de soldagem adequada?
R: Não existe um valor absoluto; depende da espessura da parede do produto, do material e da área de solda. Para peças pequenas e finas, geralmente é de 0,1 a 0,4 segundos; para peças de médio a grande porte, de 0,4 a 1,2 segundos. O princípio do ajuste é começar com um tempo curto e aumentá-lo gradualmente. Se ocorrer queimadura ou rebarbas excessivas, ajuste imediatamente para o valor anterior. O erro mais comum que os iniciantes cometem é definir o tempo para mais de 1,5 segundos de uma só vez, o que pode causar a queima do material.
P: Como faço para ajustar a porcentagem de amplitude?
A: Plásticos rígidos (PC, ABS) requerem uma amplitude maior (60% a 80%), enquanto plásticos macios (PP, PE, tecidos não tecidos) devem usar uma amplitude menor (30% a 50%). Recomenda-se começar com a configuração intermediária do equipamento (geralmente 50%) e, em seguida, ajustá-la para cima ou para baixo, caso ocorram problemas. Não comece com a amplitude máxima imediatamente. Amplitude excessiva pode causar rachaduras em peças de paredes finas e acelerar o desgaste da cabeça de soldagem.
P: Como faço para escolher entre o Modo Tempo, o Modo Energia e o Modo Profundidade?
A: O modo Tempo emite ultrassom por uma duração fixa, adequado para produtos com dimensões estáveis e boa consistência de material; é o modo mais comum. O modo Energia emite energia total, o que pode compensar flutuações na tensão da fonte de alimentação e é adequado para produção em massa com requisitos de qualidade estáveis. O modo Profundidade controla a profundidade da cabeça de soldagem, adequado para cenários com requisitos rigorosos na altura total do produto e excesso de material. Iniciantes devem começar com o modo Tempo para depuração e, para estabilidade na produção em massa, priorizar o modo Energia ou o modo Profundidade.
P: Quais são as diferenças entre pressão de disparo, tempo de atraso um e tempo de atraso dois?
A: Esses três parâmetros controlam a sequência de inicialização da soldagem. O primeiro tempo de atraso é o tempo de espera desde o pressionamento do botão até a descida da cabeça de soldagem (0,1-0,5 s), permitindo que o operador confirme se o produto está estável. O segundo tempo de atraso é o atraso de pré-pressão (0,05-0,5s) desde o momento em que a cabeça de soldagem pressiona o produto até o início da emissão ultrassônica, permitindo que o produto adira completamente. A pressão do gatilho O início do ultrassom ocorre somente após a cabeça de soldagem entrar em contato com a pressão definida (disponível apenas em modelos de ponta), garantindo a adesão antes do início da vibração. O uso conjunto desses três parâmetros pode evitar anormalidades como pressão na mão, deslizamento e soldas incompletas.
P: Qual é a finalidade do tempo de vibração secundária (tempo de limpeza da cabeça de soldagem)?
A: Após a soldagem, ondas ultrassônicas são emitidas novamente por um curto período para remover qualquer resíduo de produto ou material fundido aderido à cabeça de soldagem, evitando que a adesão do material afete o posicionamento no próximo ciclo. Essa configuração é obrigatória para materiais de PP e PE com alta adesão; para plásticos rígidos (ABS, PC), que geralmente não são facilmente adesivos, uma configuração de 0 é aceitável. Normalmente, utiliza-se uma configuração de 0,05 a 0,2 segundos; configurações excessivamente longas aceleram o desgaste da cabeça de soldagem e o aumento da temperatura.
P: Devo salvar a receita depois de ajustar os parâmetros?
- A: É essencial salvar as configurações. Após ajustar os parâmetros para cada produto, recomenda-se salvá-los no equipamento com um nome específico (ex.: "ABS-casca-A1-fórmula"). Isso permite o uso direto ao trocar de produto, evitando a necessidade de reajustes a cada vez. Quando o lote de materiais para moldagem por injeção muda, os parâmetros precisam ser verificados novamente; a fórmula antiga não pode ser aplicada diretamente.