














11 defeitos comuns na soldagem ultrassônica de plástico e como solucioná-los (com um guia rápido de solução de problemas)
Última atualização: 20 de agosto de 2026 | Autor: [Li Yong] (Engenheiro de Processos de Soldagem Ultrassônica) | Tempo de leitura: aprox. 12 minutos
| Sobre este artigo Compilado por Li Yong, engenheiro de processos de soldagem ultrassônica da Shenzhen Chengguan Intelligent Ultrasonic Equipment Co., Ltd. Com 22 anos de experiência em comissionamento de linhas de produção e melhoria de rendimento, ele já realizou mais de 10.000 projetos de soldagem, totalizando mais de 100.000 produtos soldados. O conteúdo deste artigo é baseado em casos reais de linhas de produção e validação de parâmetros. |
Índice
- Soldagem a frio (soldagem falsa)
- Soldagem excessiva (marcas de queimadura, carbonização)
- Excesso de flash e transbordamento
- Deformação e empenamento do produto
- Rachaduras e fissuras
- Desalinhamento e incompatibilidade da solda
- Marcas de pressão na superfície (indentations and dants)
- Bolhas e Porosidade
- Vedação deficiente (vazamento de água e ar)
- Qualidade de soldagem inconsistente
- Ruído de chocalho após a soldagem
- Guia rápido de resolução de problemas
- Perguntas frequentes (FAQ)
A soldagem ultrassônica de plásticos tornou-se o principal processo de montagem em interiores automotivos, gabinetes eletrônicos, dispositivos médicos, peças de eletrodomésticos e muitos outros campos, graças à sua rapidez, alta consistência e ausência de consumíveis. Na produção real, no entanto — influenciada pela condição do material, configurações de parâmetros, desgaste das ferramentas, precisão da fixação e outros fatores — os defeitos de soldagem são um problema que quase todas as linhas de produção enfrentam.
Este artigo descreve sistematicamente os 11 defeitos mais comuns encontrados na soldagem ultrassônica em produção. Cada defeito é dividido em três níveis: "Sintoma → Causa → Solução". Um guia rápido de solução de problemas é incluído ao final para ajudá-lo a localizar rapidamente a causa raiz quando algo der errado na linha de produção e reduzir o tempo gasto com tentativas e erros.
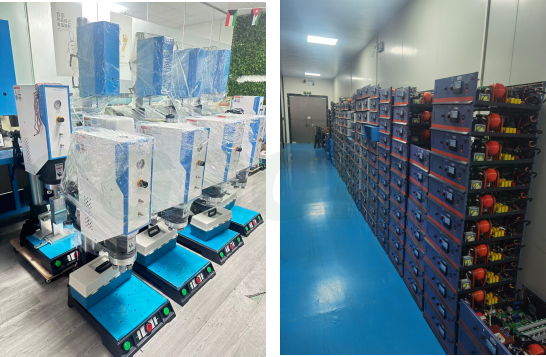
Fotos da linha de produção de equipamentos de soldagem ultrassônica de plástico
1. Soldagem a frio (Soldagem falsa)
Sintoma
A solda parece totalmente formada, mas se rompe com uma leve torção manual e sua resistência fica muito aquém do exigido pelo projeto; em testes de descascamento, as partes superior e inferior simplesmente se separam. A inspeção da seção transversal mostra que não houve fusão real no interior — os direcionadores de energia foram apenas "achatados" em vez de formarem um núcleo fundido.
Causas
- Pressão de soldagem insuficiente, tempo de soldagem muito curto ou amplitude muito baixa — entrada de energia abaixo do limiar de fusão.
- Buzina ou suporte desgastados, reduzindo a eficiência da transferência de energia.
- O produto está desalinhado na luminária, portanto os direcionadores de energia não estão alinhados com o ponto de pressão da corneta.
- Umidade excessiva na resina plástica; a água vaporizada dissipa o calor e bloqueia a fusão.
- Diretores de energia muito pequenos no projeto do produto — material fusível insuficiente.
Soluções
- Aumente a pressão de soldagem, prolongue o tempo de soldagem ou eleve a amplitude de saída conforme necessário (ajuste apenas um parâmetro por vez e registre a comparação).
- Inspecione as superfícies de trabalho da buzina e do dispositivo de fixação; retrabalhe ou substitua as desgastadas imediatamente.
- Otimize o dispositivo de fixação para garantir o posicionamento preciso e sem deslocamento do produto.
- Seque a resina plástica previamente para remover a umidade (para ABS/PC, leve ao forno a 80–100°C por 2–4 horas).
- Modifique a estrutura do produto para aumentar a área dos direcionadores de energia (a altura típica dos direcionadores é de 0,5 a 0,8 mm, dependendo da espessura da parede do material).
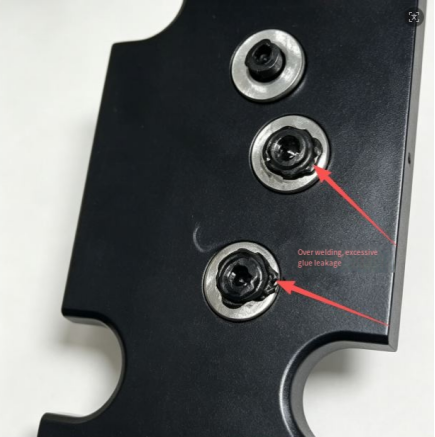
2. Sobressoldagem (Marcas de queimadura, carbonização)
Sintoma
A linha de solda fica branca, amarela ou até mesmo carbonizada; há excesso de material rebarbado e a peça se deforma; em casos graves, ocorre perfuração localizada. Isso é mais comum em peças pequenas, peças de paredes finas ou produtos com direcionadores de energia superdimensionados.
Causas
- Tempo, amplitude ou pressão de soldagem excessivos — entrada de energia por unidade de área acima do limite.
- Tempo de permanência (retenção) ultrassônica muito longo; o calor continua se acumulando sem ter onde se dissipar.
- A espessura da parede do produto é relativamente fina — não suporta os parâmetros padrão.
Soluções
- Reduzir o tempo de soldagem, diminuir a amplitude e reduzir a pressão de soldagem.
- Reduzir o tempo de permanência/retenção ultrassônica
- Reduza o consumo total de energia para produtos de paredes finas; se necessário, trabalhe com o engenheiro estrutural para otimizar a espessura da parede.
- Ajuste a posição de contato da buzina para evitar que a energia se concentre em pontos fracos localizados.
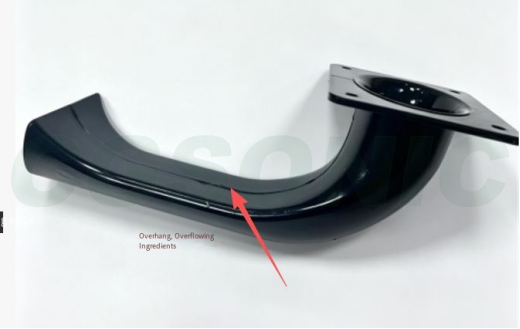
3. Excesso de vaporização instantânea e transbordamento
Sintoma
Um anel de rebarba plástica em excesso é expelido ao longo de ambos os lados da junta de solda. Isso prejudica a aparência e precisa ser removido manualmente posteriormente, aumentando o custo.
Causas
- Pressão de soldagem muito alta ou profundidade de colapso (descida) definida muito profunda.
- O material flui facilmente, permitindo que o plástico derretido seja expelido com facilidade.
- A folga entre as partes superior e inferior da carcaça é muito grande, permitindo que o material derretido escape por um caminho.
- A superfície de contato da buzina não é plana, criando pressão local excessiva.
Soluções
- Diminua a pressão de soldagem e reduza a profundidade de colapso ajustada.
- Otimize a moldagem por injeção do produto para reduzir a folga de encaixe da carcaça.
- Faça a manutenção e retifique a ponta da buzina para manter a superfície de contato plana.
- Para plásticos de fluxo livre (como o PP), diminua a amplitude para reduzir a quantidade de plástico fundido expelido.
4. Deformação e empenamento do produto
Sintoma
Após a soldagem, a carcaça se dobra ou se deforma e os encaixes se deformam, desalinhando a montagem subsequente — às vezes a ponto de os encaixes não se ajustarem mais.
Causas
- Alta pressão de fixação com tensão térmica concentrada localmente
- Suporte de fixação insuficiente; áreas da peça sem suporte colapsam sob pressão.
- Espessura irregular da parede na própria peça, causando contração inconsistente durante o resfriamento.
- A pressão é liberada antes que o tempo de resfriamento (retenção) seja suficiente, enquanto o plástico ainda não endureceu.
Soluções
- Reduza a pressão de fixação da soldagem.
- Otimize a fixação/encaixe para dar suporte total à parte traseira do produto e eliminar áreas sem suporte.
- Melhorar ao máximo a uniformidade da espessura da parede no projeto do produto.
- Prolongue o tempo de espera/resfriamento; libere a pressão e abra a ferramenta somente depois que o plástico esfriar e endurecer.
5. Rachaduras e fissuras
Sintoma
Rachaduras aparecem perto da linha de solda, em seções de paredes finas ou nos cantos. São mais comuns em materiais frágeis (ABS, PC) — especialmente em PC.
Causas
- Energia ultrassônica excessiva; o impacto da vibração de alta frequência literalmente "sacude" o material, despedaçando-o.
- A ponta da buzina pressiona diretamente uma área de parede fina, concentrando a tensão.
- Alta tensão interna na peça moldada; o calor da soldagem desencadeia a liberação de tensão.
- Concentração de tensão nos cantos vivos da peça
Soluções
- Reduza a amplitude e a energia total de soldagem para diminuir o impacto.
- Altere a posição de contato da buzina para evitar áreas de parede fina.
- Recozimento prévio das peças moldadas para aliviar a tensão interna.
- Arredonde os cantos vivos na estrutura do produto para eliminar pontos de concentração de tensão.
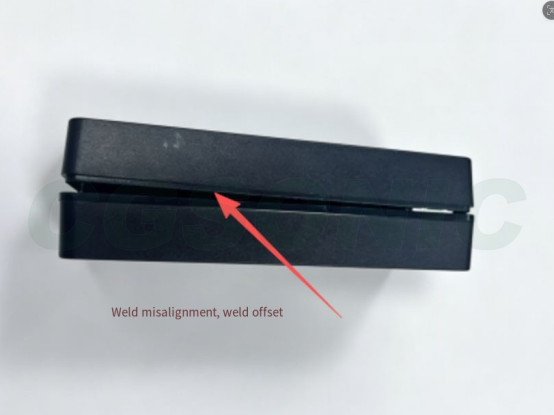
6. Desalinhamento e incompatibilidade da solda
Sintoma
A junção entre as partes superior e inferior da carcaça apresenta um degrau acentuado e alturas desiguais — um defeito estético que, em casos graves, também pode comprometer a vedação.
Causas
- Baixa precisão de posicionamento - fixação
- Grande folga de encaixe no molde de injeção do produto.
- A buzina não está montada verticalmente e possui um deslocamento lateral.
- A peça é submetida a força lateral durante a fixação.
Soluções
- Calibrar e revisar o dispositivo de posicionamento para melhorar a precisão do posicionamento.
- Melhore o molde de injeção para reduzir a folga de encaixe da carcaça.
- Corrija a instalação da buzina para garantir a verticalidade e eliminar o deslocamento lateral.
- Ajuste o dispositivo de fixação para que a peça nunca seja carregada lateralmente durante a soldagem.
7. Indentações e amassados (marcas de pressão na superfície)
Sintoma
A buzina deixa marcas ou amassados na superfície externa da peça, comprometendo sua aparência. Para peças com fins estéticos (controles remotos, painéis de alto-falantes, etc.), esse geralmente é um defeito irreparável.
Causas
- Pressão excessiva de soldagem
- Amplitude transmitida através da superfície cosmética
- Dureza ou textura de superfície inadequadas do chifre
- Sem suporte na parte de trás da peça, ela afunda sob pressão.
Soluções
- Diminua a pressão de soldagem.
- Adicione uma película protetora entre a ponta do chifre e a superfície cosmética; otimize a textura da superfície do chifre.
- Adicione suporte traseiro completo na fixação para evitar que a peça afunde sob pressão.
- Reduza a amplitude para limitar a vibração que atinge a superfície cosmética.
8. Bolhas e Porosidade
Sintoma
Bolhas aparecem dentro da linha de solda — visíveis a olho nu em partes transparentes — reduzindo a resistência e comprometendo a vedação.
Causas
- Alto teor de umidade no plástico; ele vaporiza durante a soldagem e fica preso na junta.
- O gás dentro do material fundido não consegue escapar.
- Soldagem muito rápida; o plástico fundido sela muito cedo e aprisiona ar.
Soluções
- Deixe a resina plástica secar completamente para eliminar a umidade.
- Reduza a velocidade de soldagem adequadamente para dar tempo ao gás de escapar.
- Ajuste os parâmetros de pressão para que o material fundido seja totalmente comprimido e o gás interno seja expelido da costura.
9. Vedação deficiente (vazamento de água e ar)
Sintoma
A resistência à tração é aceitável, mas a peça falha nos testes de vazamento de ar ou imersão em água. Comum em carcaças à prova d'água, sensores automotivos, peças com refrigeração líquida e outros produtos com vedação crítica.
Causas
- Soldas a frio: a fusão é descontínua em alguns pontos, deixando falhas na junta.
- Óleo ou poeira nas superfícies de contato contaminam a interface de fusão.
- Direcionadores de energia danificados ou mal projetados — material fundido insuficiente para preencher o caminho de vedação.
- Parâmetros de soldagem variáveis; a fusão varia de peça para peça.
Soluções
- Primeiro, solucione os problemas de soldagem a frio (consulte a Seção 1) e ajuste os parâmetros de soldagem para que a solda se funda continuamente em toda a sua extensão.
- Limpe as superfícies de contato das peças antes da soldagem para remover óleo e poeira.
- Inspecione os direcionadores de energia; se estiverem danificados, modifique a estrutura do produto.
- Estabilize a pressão de ar e a tensão do equipamento para reduzir a flutuação dos parâmetros e realize testes pontuais de vazamento na linha.
10. Qualidade inconsistente da soldagem
Sintoma
Dentro do mesmo lote, algumas peças são soldadas perfeitamente, enquanto outras apresentam soldas frias; a taxa de defeitos varia muito, e os parâmetros que estavam ajustados hoje podem estar incorretos amanhã.
Causas
- Tensão de energia oscilante na oficina
- Pressão instável do ar comprimido
- Desgaste da corneta e desvio da frequência de ressonância
- Variação entre lotes nas peças moldadas (teor de umidade, dimensões, tensão interna)
- Folga inconsistente no posicionamento da fixação
Soluções
- Equipe o equipamento com um estabilizador de tensão e estabilize a pressão do ar comprimido.
- Verifique regularmente a ressonância da buzina; repare ou substitua as buzinas desgastadas imediatamente.
- Controlar as peças moldadas recebidas e padronizar o processo de moldagem para reduzir a variação entre lotes.
- Reformule os dispositivos de fixação para que todas as peças sejam mantidas com a mesma folga de posicionamento.
11. Ruído de chocalho após a soldagem
Sintoma
Um leve ruído de chocalho vem de dentro da peça acabada quando ela é agitada. Comum em produtos com cavidades fechadas (controles remotos, caixas de sensores).
Causas
- Resíduos plásticos resultantes de soldagem excessiva deixados dentro da cavidade
- Flash se desprende e cai dentro do produto
Soluções
- Otimize os parâmetros para evitar soldagem excessiva e corte de detritos na origem.
- Melhore o projeto da junta de solda para que o excesso de material não se desprenda na cavidade.
- Após a soldagem, adicione uma etapa de limpeza com ar comprimido para remover os detritos da cavidade.
- Controle o flash e o transbordamento; adicione uma etapa de corte, se necessário.
Guia rápido de resolução de problemas
Quando surgir uma anomalia na soldagem, não comece a alterar os parâmetros aleatoriamente. Solucione os problemas na ordem abaixo — isso resolve 90% dos casos:
① Secagem do material → ② Ajuste da folga do produto → ③ Condição da buzina/dispositivo de fixação → ④ Os três parâmetros principais: pressão, tempo, amplitude
Primeiro, confirme as condições do material (umidade, lote), depois verifique as tolerâncias de ajuste da peça, em seguida inspecione a buzina e o dispositivo de fixação quanto a desgaste ou desalinhamento — e somente então comece a ajustar os parâmetros. Fazer na ordem inversa geralmente resulta em perda de tempo, seguindo na direção errada.
Perguntas frequentes (FAQ)
P: Como corrigir soldagem a frio (soldagem incorreta) na soldagem ultrassônica?
A: Primeiro, verifique se os três parâmetros principais — pressão, tempo de soldagem e amplitude — estão configurados com valores muito baixos; em seguida, verifique se o bocal/dispositivo de fixação está desgastado ou se a peça está desalinhada. O plástico excessivamente úmido também causa soldagem a frio, portanto, seque o material antes de soldar. Se os direcionadores de energia forem muito pequenos, a estrutura do produto deve ser alterada para aumentá-los.
P: Por que as soldas ultrassônicas ficam brancas ou queimam?
A: Isso é um caso clássico de sobressoldagem. As causas são tempo, amplitude ou pressão de soldagem excessivos, ou uma permanência ultrassônica muito longa que permite o acúmulo de calor. A solução é reduzir o tempo de soldagem, a amplitude, a pressão e o tempo de permanência. Produtos de paredes finas exigem cuidados especiais com a energia aplicada.
P: O que devo fazer se a peça deformar ou empenar após a soldagem ultrassônica?
A: Reduza a pressão de fixação da soldagem e otimize o dispositivo de fixação para dar suporte total à parte traseira da peça; aumente o tempo de retenção/resfriamento e libere a pressão somente após o plástico ter resfriado e endurecido. A espessura irregular da parede da própria peça também agrava a deformação e deve ser corrigida na fase de projeto.
P: Qual a diferença entre ABS e PC na soldagem ultrassônica?
A: O ABS é um material amorfo com excelente soldabilidade ultrassônica, fundindo-se facilmente. O PC também é amorfo, mas possui um ponto de fusão mais alto e maior rigidez, exigindo, portanto, maior amplitude e energia; além disso, é sensível a tensões internas — recomenda-se o recozimento antes da soldagem, caso contrário, surgem trincas com facilidade.
P: Como posso solucionar problemas de soldagem ultrassônica intermitente e inconsistente?
A: Solucione os problemas nesta ordem: 1) flutuação da tensão de alimentação — instale um estabilizador de tensão; 2) verifique se a pressão do ar comprimido está estável; 3) desgaste da corneta e desvio de ressonância — verifique regularmente; 4) variação entre lotes de peças moldadas — padronize o processo; 5) verifique se a folga de posicionamento do dispositivo de fixação é consistente.